一般印刷檔案怎麼準備?
交檔前先把尺寸、解析度、色彩模式與檔案格式確認好,可降低重複修改與印刷落差。
依實際印製尺寸完稿
請直接以成品印製尺寸建立檔案,並依產品需求加入出血。
一般印刷 350 dpi 以上
圖片解析度建議 350 dpi 以上;若原圖過小,放大後可能失真。
大圖輸出 100–150 dpi
大型輸出因觀看距離不同,圖片約 100–150 dpi 較適合。
CMYK 模式
印刷檔請使用 CMYK 色彩模式,避免直接以螢幕 RGB 顏色判斷成品。
AI/PDF/CDR 較佳
提供原始檔或向量格式較利於印前檢查與輸出。Adobe Illustrator請降存CS6版;其他文書處理及線上軟體製作之檔案,請一律轉PDF檔(印刷品質)。
文字請轉外框
避免因電腦缺少字型而造成文字跑掉或版面改變。
出血與安全距離
裁切會有合理誤差,因此靠近邊緣的文字、線框與重要圖文要預留安全距離。
四邊需做出血
若沒有出血,裁切時可能出現白邊,或為了避免露白而必須把成品縮小。
- 一般印刷請依各品項規格設定出血。
- 手冊/型錄出血:0.3 cm。
重要圖文離邊
有邊框的設計尤其容易看出裁切誤差。
- 一般圖文建議離成品邊至少 3 mm。
- 手冊重要圖文建議離邊約 0.5 cm。
手冊檔案提供方式
封面與內頁分開準備,可以讓印前檢查、頁序確認與裝訂規劃更清楚。
封面與內頁分開
請將封面檔與內頁檔分開提供。
出血 0.3 cm
四邊需保留出血,避免裁切後露白。
內頁提供 PDF
內頁完成檔請提供 PDF,頁面依單頁順序排列,包含所有頁面。
重要圖文離邊 0.5 cm
裝訂與裁切都可能有誤差,重要資訊不要貼近頁面邊緣。
350 dpi+CMYK
圖片解析度建議 350 dpi 以上,色彩模式使用 CMYK。
螢幕顏色不能當作印刷標準
不同螢幕的亮度與顯色皆不同,印刷結果也會受到紙張、油墨與合版條件影響。
螢幕只是參考
校稿為電腦校對,印刷成品顏色與亮度不能以螢幕顯示為絕對標準。
合版色差 ±10%
一般合版印刷,印色差異 ±10% 為合理範圍。
退貨條件
若成品並非因瑕疵、污損或裁壞等製作品質問題,恕無法退貨處理。
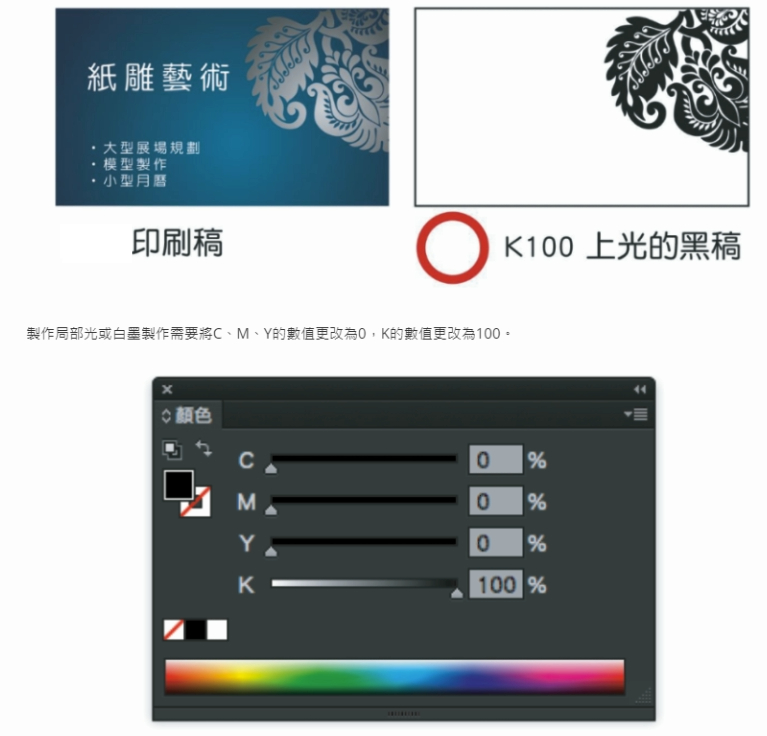
黑稿/K100
局部上光、白墨、透明卡或部分特殊加工,需要另外準備黑稿圖層。
基本原則
- C 0、M 0、Y 0、K 100。
- 黑稿與彩稿需位置對應。
- 黑稿通常不可加入透明、陰影等特效。
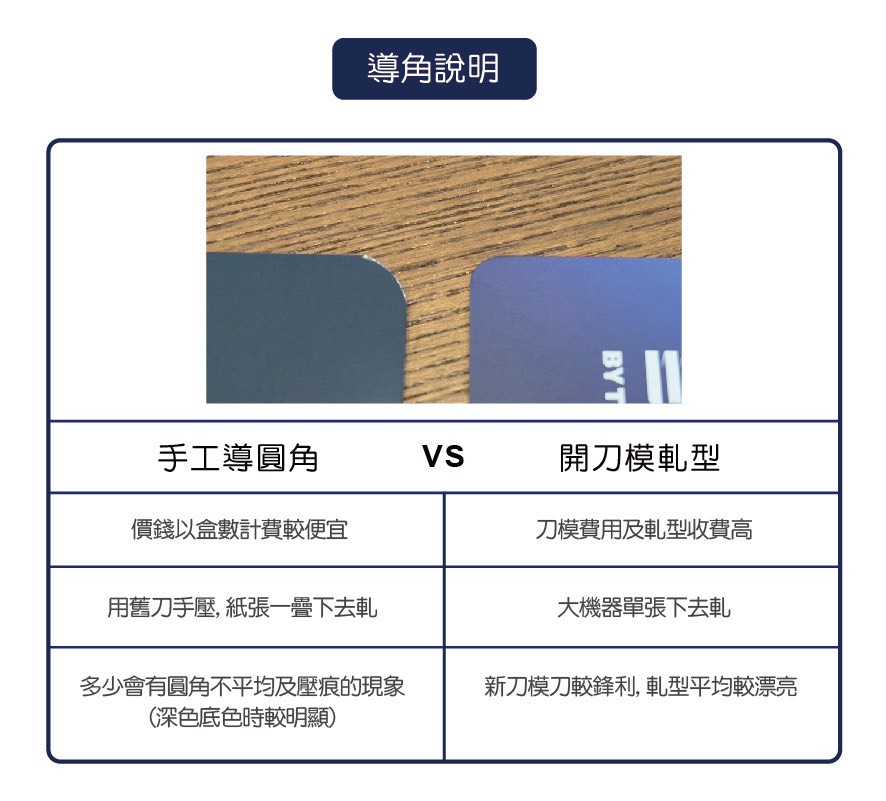
導圓角說明
名片、小卡若要圓角,可依數量、尺寸與造型選擇手工導角或開刀模軋型。
手工導圓角
適合標準圓角與較少量需求,實際費用依產品規格確認。
開刀模軋型
適合特殊形狀、較大量或需要固定造型的產品,通常需另計刀模費。
燙金/打凸注意事項
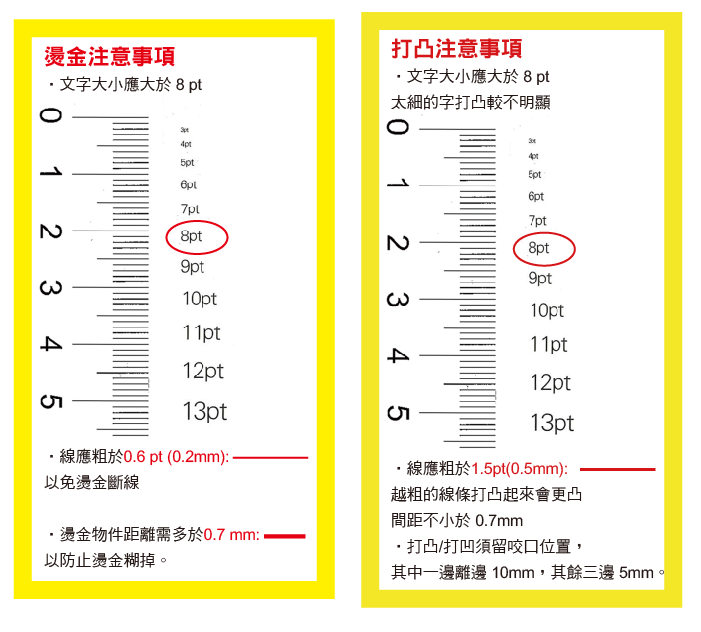
燙金與打凸的細節都會受到文字大小、線條粗細與物件間距影響;完稿時請依下列規格設定,並另作 K100 黑稿。
燙金注意事項
- 文字大小建議大於 8 pt。
- 線條粗於 0.6 pt(約 0.2 mm),以免燙金斷線。
- 燙金物件距離需大於 0.7 mm,以避免燙金糊掉。
- 燙金黑稿請使用 K100,不可作特效。
- 必須為向量路徑: 刀模線必須使用 Illustrator (AI) 或 CorelDRAW 的向量線條繪製,不能使用點陣圖。
打凸注意事項
- 文字大小建議大於 8 pt。
- 太細的字打凸效果較不明顯。
- 線條粗於 1.5 pt(約 0.5 mm),越粗的線條打凸起來會更凸。
- 間距不小於 0.7 mm。
- 打凸/打凹須留咬口位置,其中一邊離邊 10 mm,其餘三邊 5 mm。
- 必須為向量路徑: 刀模線必須使用 Illustrator (AI) 或 CorelDRAW 的向量線條繪製,不能使用點陣圖。
切型/軋型注意事項
依製作數量與成品需求,可使用數位割型或傳統鋼刀模軋型。
| 項目 | 數位割型(切割機/雷射) | 傳統軋型(開鋼刀模) |
|---|---|---|
| 適用數量 | 少量、樣品、少量多樣 | 大量生產(上千至上萬張) |
| 開模費用 | 免開模費 | 需支付一次性刀模費 |
| 製作時間 | 單張切割較慢,免等待刀模製作 | 機械沖壓速度極快(秒殺) |
| 細緻度 | 雷射切割邊緣滑順 | 邊緣乾淨,需留接刀點(連點) |